Riparazione di fusioni
Valvole, corpi pompa, flange, giranti,serbatoi
Materiali qualificati
- Acciai al carbonio
- Inox 316L
- F6NM · CA6NM
- Duplex · Super duplex
- Incoloy 825
- Inconel 625
- Monel
Quando conviene riparare una fusione invece di sostituirla?
Quasi sempre, quando il difetto è localizzato e il componente è ancora strutturalmente integro nelle zone non interessate. La riparazione diventa la scelta obbligata per pezzi fuori produzione, per componenti con lunghi tempi di approvvigionamento (anche 6–18 mesi per fusioni speciali) o per materiali particolari (duplex, super duplex, leghe al nichel) dove la sostituzione ha costi molto elevati. In termini economici, una riparazione ben eseguita costa in genere tra il 20% e il 40% del valore di un pezzo nuovo.
Quali difetti siete in grado di riparare?
Ripariamo tutti i difetti tipici delle fusioni: cricche superficiali e interne, porosità, cavità di ritiro, inclusioni di sabbia o scoria, mancanza di fusione. Interveniamo anche su danni da esercizio (erosione, corrosione, cavitazione) e su componenti che hanno subito modifiche dimensionali non conformi. L’unico caso in cui la riparazione non è praticabile è quando il difetto compromette una sezione strutturale eccessiva del pezzo.
Come viene garantita la qualità della riparazione?
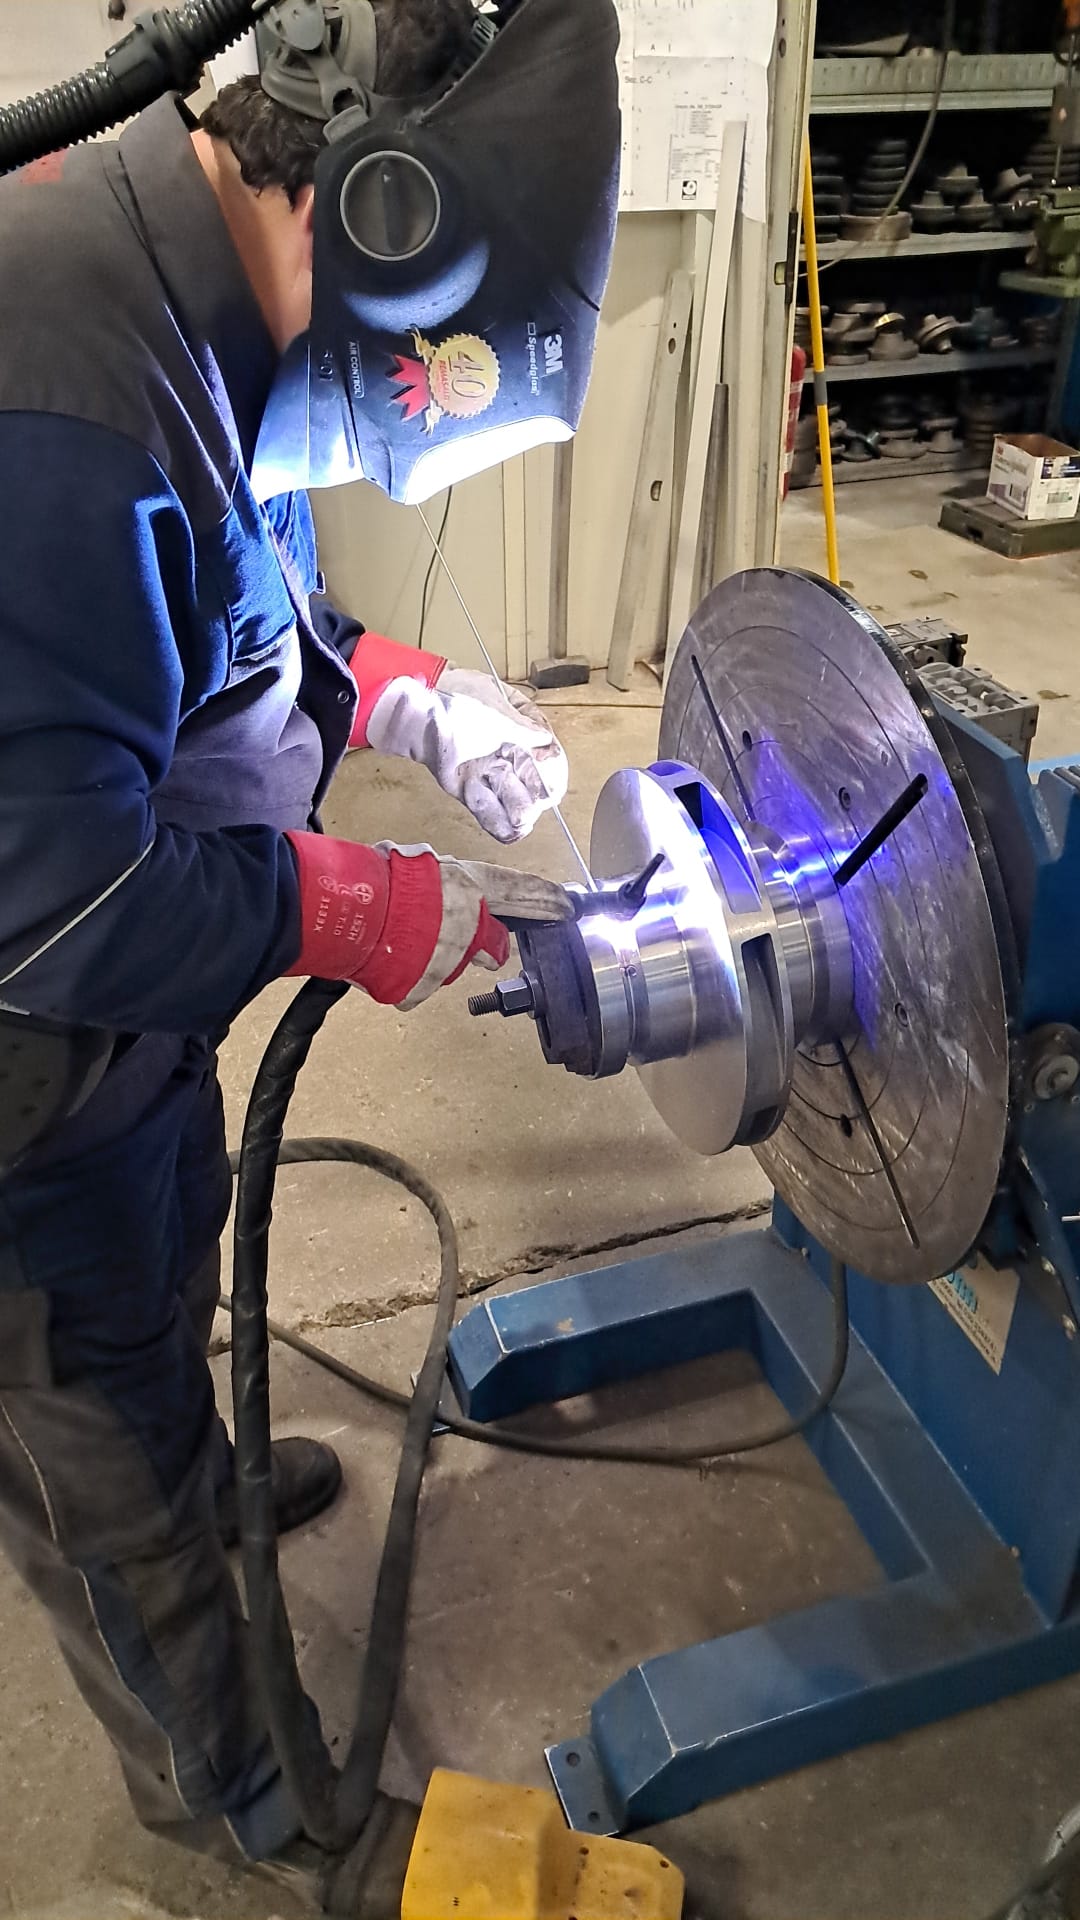
Ogni intervento segue una procedura di saldatura qualificata (WPS) secondo ASME IX o EN ISO 9606-1, eseguita da saldatori qualificati. Prima, durante e dopo la riparazione vengono eseguiti controlli non distruttivi (PT, MT, UT, RT) da personale certificato ASNT / EN ISO 9712. Al termine rilasciamo un dossier completo che include: rapporti NDT, registrazioni dei cicli termici, certificati dei materiali d’apporto e, dove previsto, il verbale della prova idrostatica.
Siete qualificati per applicazioni in pressione e per normative PED?
Sì. Le nostre procedure coprono le principali normative di riferimento: ASME VIII (Div. 1), PED 2014/68/UE, API 6A e API 598. La documentazione di riparazione è strutturata per essere accettata dagli enti di ispezione (TÜV, Bureau Veritas, Lloyd’s, RINA) senza necessità di riqualifica.
Quanto tempo richiede una riparazione?
Dipende dalla complessità del difetto, dal materiale e dall’eventuale necessità di trattamento termico. Per riparazioni standard (difetto singolo su acciaio al carbonio o inossidabile, senza PWHT) i tempi sono tipicamente di 3–7 giorni lavorativi dalla ricezione del pezzo. Per interventi su materiali speciali, con PWHT o con collaudo da parte di un ente terzo, i tempi si estendono a 2–4 settimane. Forniamo sempre una stima prima di iniziare.
Il nostro processo di riparazione
Fase 1
Diagnostica
- Ricezione e analisi documentale
- Controlli non distruttivi preliminari
- Scavo e preparazione del giunto
Fase 2
- Preriscaldo e saldatura di riparazione
- Trattamento termico post-saldatura (PWHT)
- Lavorazione meccanica di ripristino
Fase 3
Qualifica
- Controlli non distruttivi finali
- Test idrostatico e collaudo finale