Se compri componenti per l'oil & gas, l'energia o il petrolchimico, sai già che un "saldiamo anche noi" non basta. Su un corpo pompa o su una flangia in superduplex le domande giuste sono altre: quale procedura userete, su quale materiale è qualificata e quali documenti mi consegnate insieme al pezzo.
A queste domande risponde l'ASME IX.
Cosa vuol dire ASME IX
La sezione IX del codice ASME (Boiler and Pressure Vessel Code) stabilisce come si qualificano le procedure di saldatura e chi le esegue. In pratica ti servono tre sigle:
- WPS (Welding Procedure Specification): la "ricetta" della saldatura, cioè processo, materiale base, materiale d'apporto, parametri e preriscaldo.
- PQR (Procedure Qualification Record): il verbale delle prove che dimostrano che quella ricetta funziona davvero.
- WPQ (Welder Performance Qualification): la qualifica del singolo saldatore, ottenuta saldando un provino secondo una WPS e valida per un campo di processi, materiali, spessori e posizioni.
Una saldatura ASME IX la fa un saldatore qualificato seguendo una WPS supportata da un PQR. Se manca uno dei tre pezzi, la catena si rompe.
Cinque domande da fare al fornitore
- Il mio materiale è tra quelli qualificati? È la prima cosa da guardare. Il codice raggruppa i materiali base in famiglie (P-Number): se il tuo non è in elenco, chiedi comunque, perché potrebbe rientrare in una qualifica già esistente.
- Con quale processo? TIG (GTAW), elettrodo rivestito (SMAW) e MIG/MAG (GMAW) servono a cose diverse. Il TIG è il più preciso e si usa spesso sulle passate di radice e sui materiali delicati. L'elettrodo rivestito è comodo anche nelle riparazioni; il MIG/MAG è il più produttivo.
- La saldatura la fate voi o la mandate fuori? Ogni passaggio esterno aggiunge trasporti, giorni di attesa e un fornitore in più da qualificare.
- Cosa controllate dopo? Su un componente critico la saldatura si verifica almeno con liquidi penetranti o magnetoscopia, oltre al controllo dimensionale.
- Che documenti mi consegnate? Riferimenti delle procedure e rapporti di controllo devono arrivare con il pezzo, non tre settimane dopo su richiesta.
Come lavoriamo in Tecnosteel
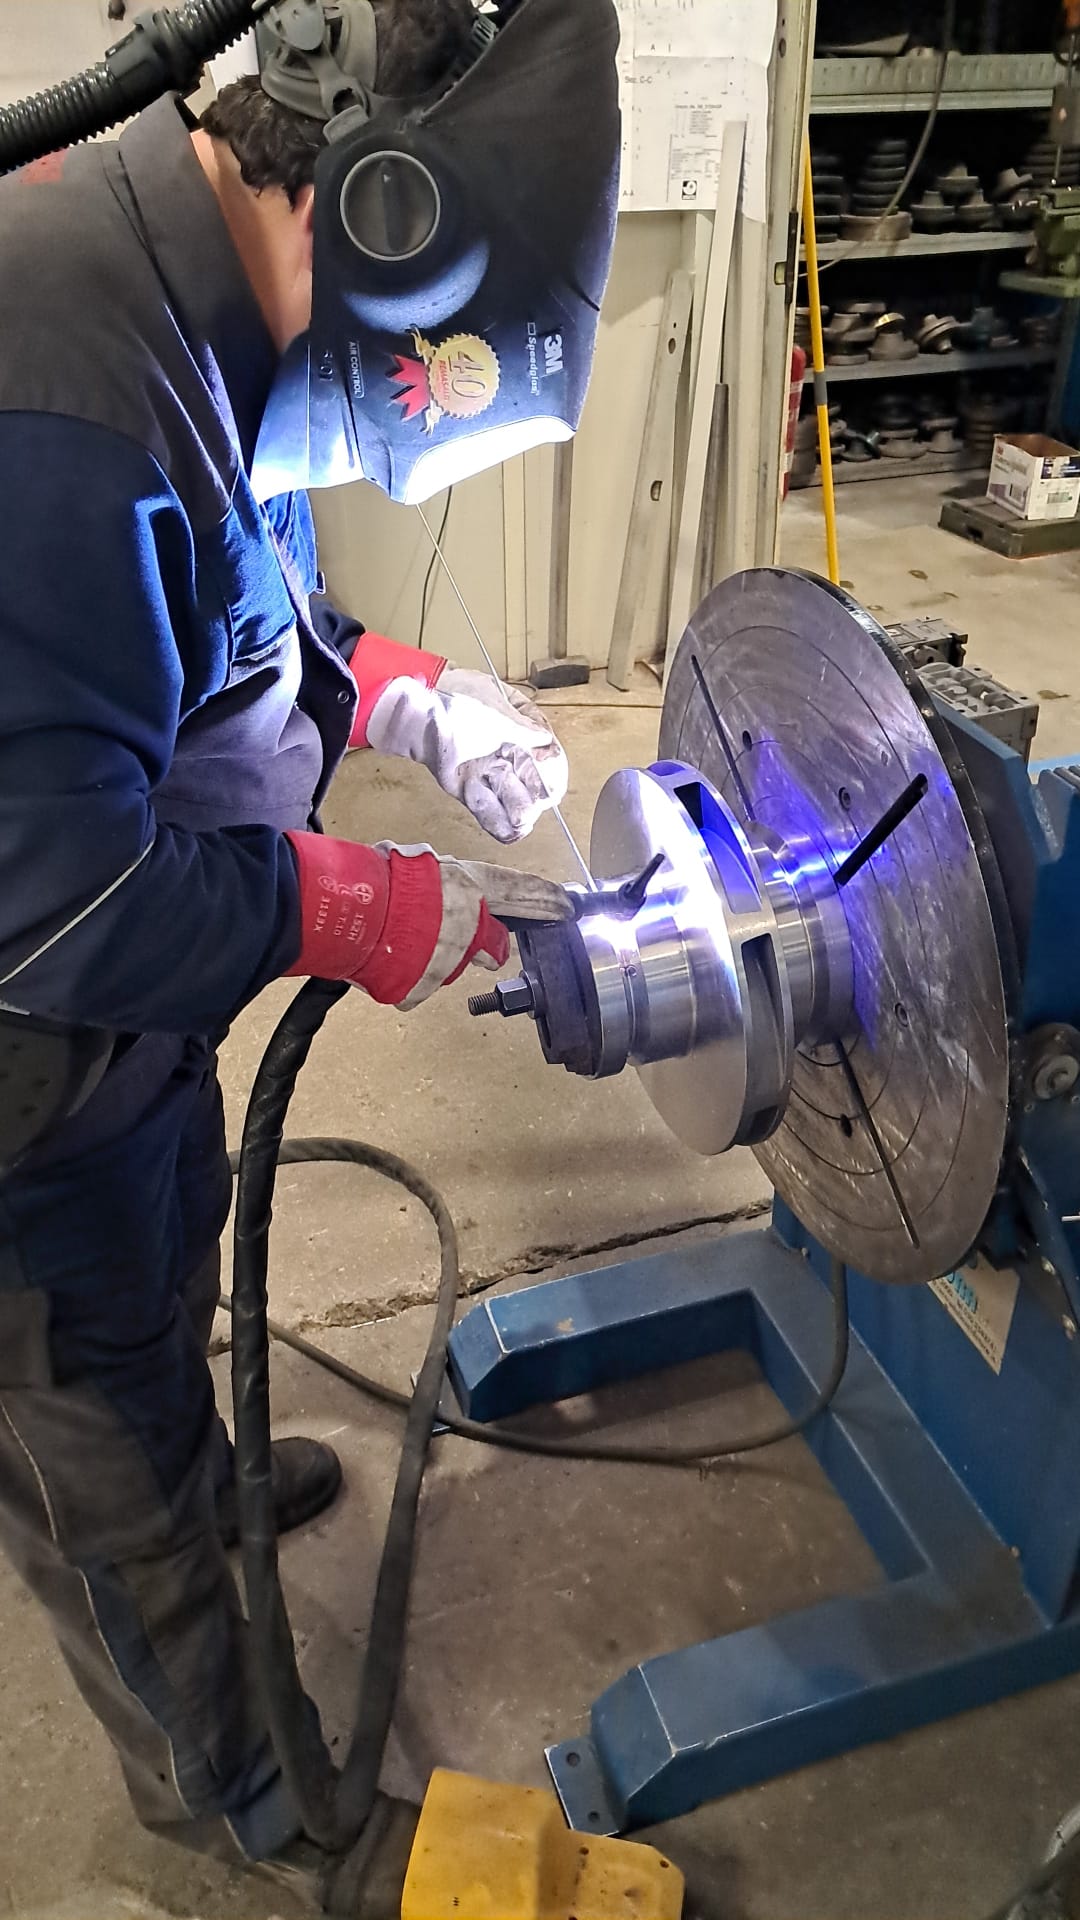
Nella nostra officina di Muggiò la saldatura è un reparto interno e non la affidiamo a terzi. Siamo qualificati ASME IX su tre processi (GTAW, SMAW, GMAW) e sui materiali che passano più spesso dalle nostre lavorazioni:
- Acciai al carbonio, anche per basse temperature: SA 106 Gr B, SA 106 Gr C, SA 516 Gr 60, SA 516 Gr 70, SA 350 LF2, A333 Gr 6
- Inox austenitici: SA 312 TP316L, SA 240 TP316L
- Inox martensitici: SA 182 F6NM, A487 CA6NM/B
- Superduplex: SA 789 S32750
- Leghe di nichel e leghe speciali: Inconel 625, SB 564, SB 473, UNS N08825, UNS N08020, ASME SB 424
Con queste qualifiche facciamo soprattutto riparazioni mediante saldatura di componenti idraulici, carpenteria leggera finita di lavorazione e riporti in Monel.
Dopo la saldatura il pezzo resta da noi per i controlli: liquidi penetranti eseguiti da personale qualificato Livello II, magnetoscopia e controllo dimensionale con braccio di misura FARO. Così non devi coordinare un secondo fornitore solo per le verifiche.
Hai un componente da saldare e non sai se il materiale rientra nelle nostre qualifiche? Mandaci disegno e specifica a info@tecnosteel.mi.it oppure chiamaci allo 039 226 3197.